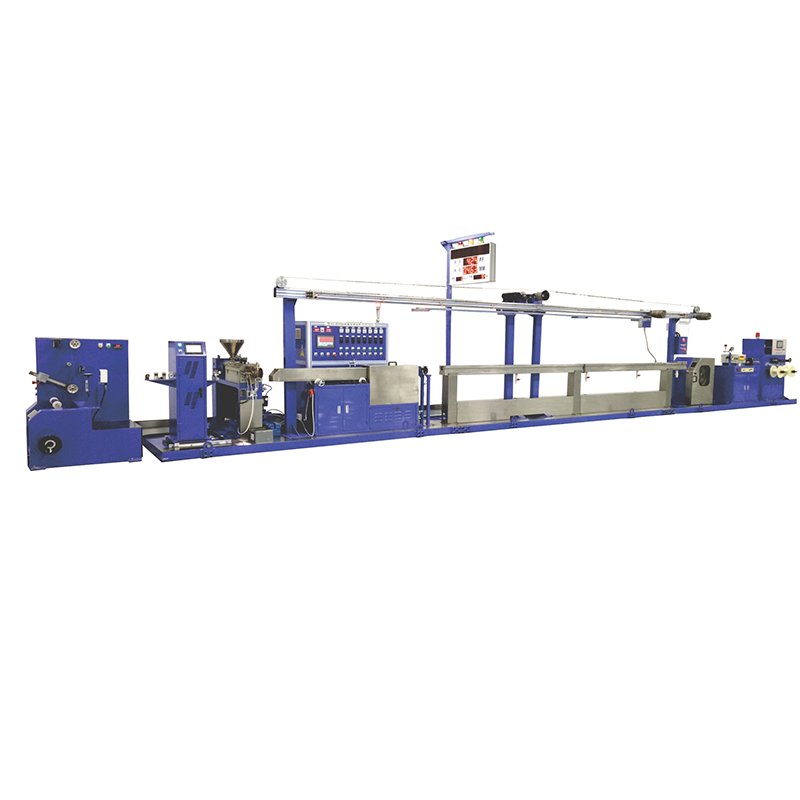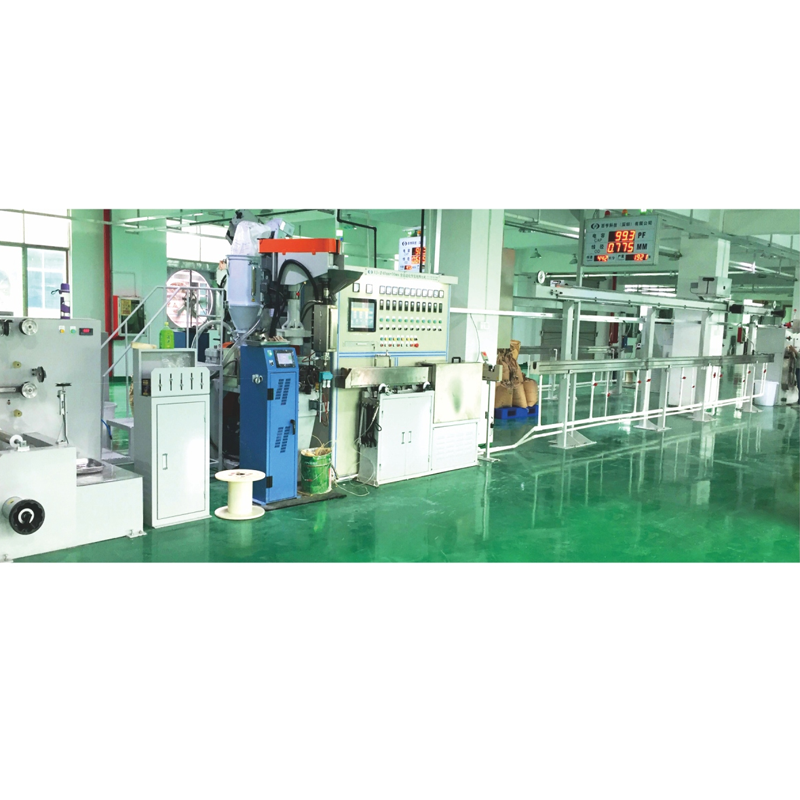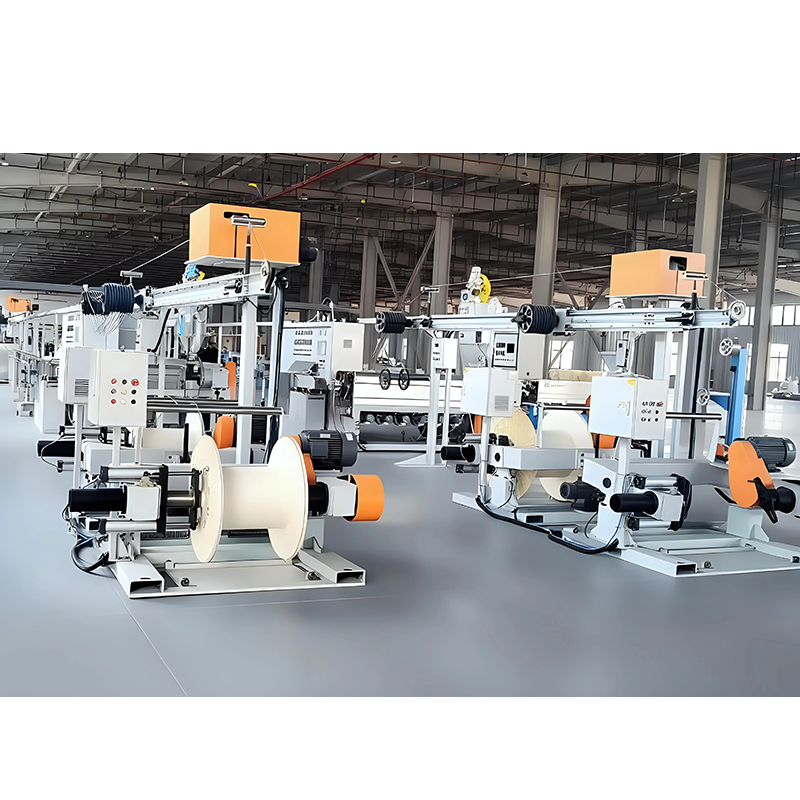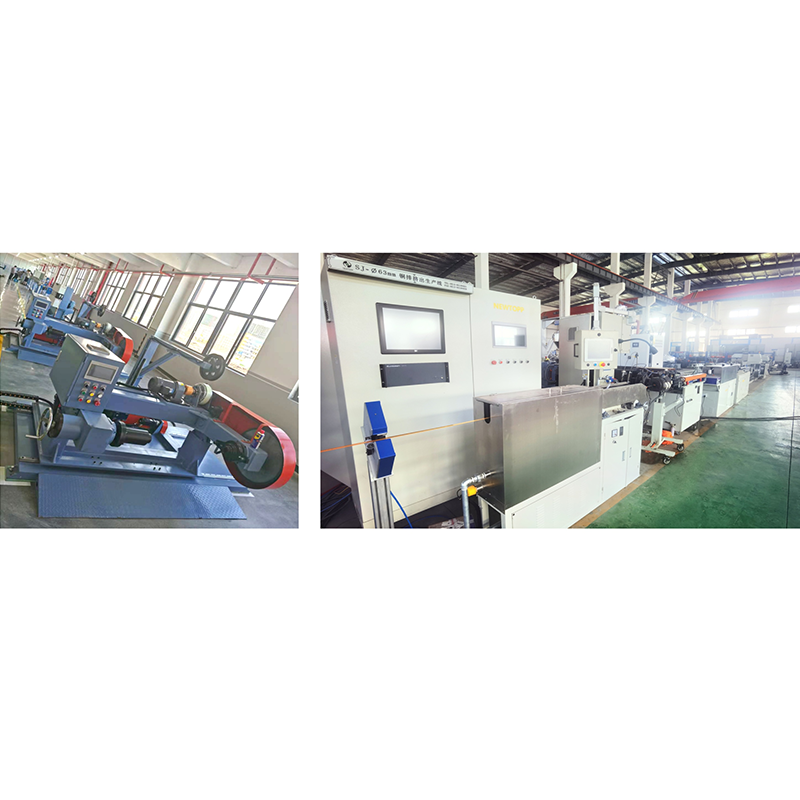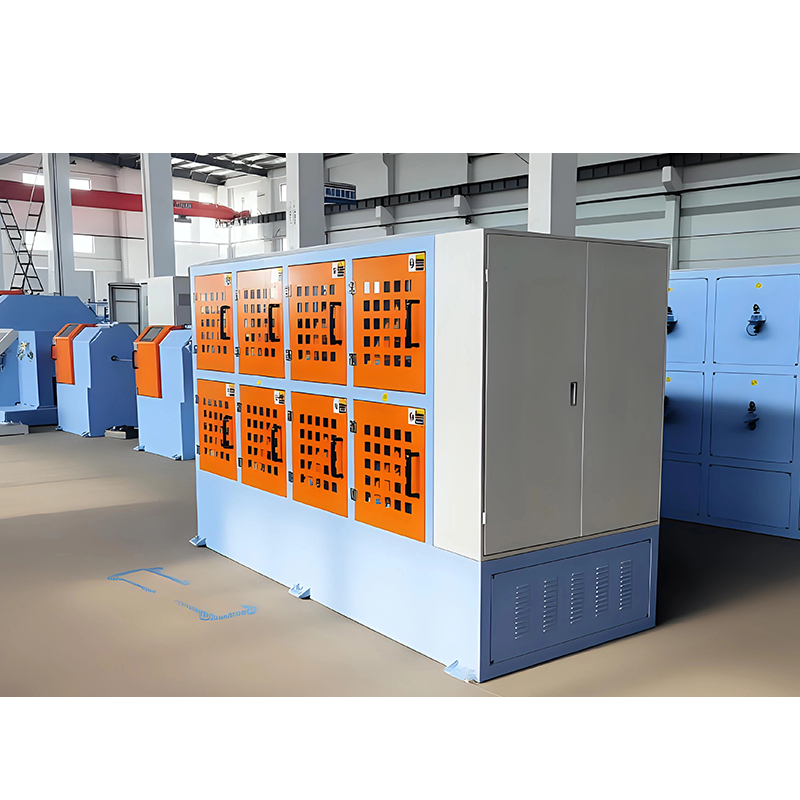




ลวดทองแดง เครื่องควั่น เป็นระบบการผลิตที่บิดลวดทองแดงหลายเส้นให้เป็นตัวนำตีเกลียวเส้นเดียว ใช้ในโรงงานผลิตสายเคเบิลเกือบทุกแห่งที่ผลิตสายไฟ สายเคเบิลข้อมูล สายไฟรถยนต์ หรือสายเคเบิลอุตสาหกรรมที่มีความยืดหยุ่น เครื่องจักรจะกำหนดความยืดหยุ่นของตัวนำ ความเสถียรทางไฟฟ้า และความเร็วในการผลิต ก่อนที่ขั้นตอนการหุ้มฉนวนหรือการหุ้มจะเริ่มต้นขึ้น
หากคุณกำลังประเมินสายตีเกลียวสำหรับโรงงานเคเบิลใหม่หรืออัพเกรดโรงปฏิบัติงานที่มีอยู่ คำถามเชิงปฏิบัติไม่ใช่ว่าคุณต้องการเครื่องตีเกลียวหรือไม่ โดยเป็นประเภทไหน ข้อมูลจำเพาะใด และคุณสมบัติใดที่สมเหตุสมผลในการลงทุน บทความนี้จะอธิบายประเภทของเครื่องตีเกลียวลวดทองแดง การทำงาน วิธีเปรียบเทียบ และสิ่งที่ต้องตรวจสอบก่อนสั่งซื้อ
เครื่องพันลวดทองแดงคืออะไร?
ลวดทองแดง stranding machine takes several individual copper wires and lays them together helically to form a conductor with a larger cross-section. It is defined by the number of wires it can handle, the maximum stranding diameter, the lay length range, and the rotational speed of the main bow or cage. The output is commonly called a stranded conductor, a bunched conductor, or a rope-lay conductor depending on the strand geometry.
คำจำกัดความมีความสำคัญเนื่องจากประเภทของตัวนำที่ผลิตภัณฑ์ของคุณต้องการจะเป็นตัวกำหนดระดับเครื่องจักรที่คุณควรซื้อ
เครื่องพันเกลียวทำอะไรได้จริง
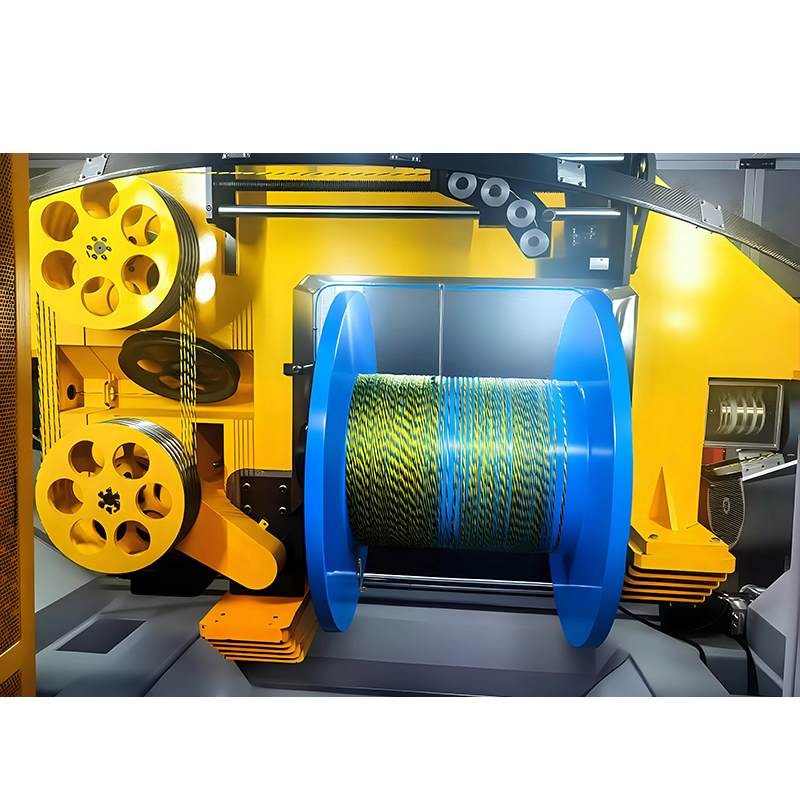
เครื่องจักรจะป้อนสายไฟแต่ละเส้นจากแกนม้วนจ่าย นำทางไปยังจุดศูนย์กลาง และหมุนทั้งกลุ่มไปรอบๆ แกนสายเคเบิล เพื่อให้สายไฟพันกันเป็นเกลียวที่สม่ำเสมอ หลักการทางกลที่พบบ่อยที่สุดสองประการคือแบบคันธนูและแบบกรง
- เครื่องพันเกลียวแบบโบว์ : แกนลวดจะอยู่นิ่งกับที่ด้านนอกส่วนที่หมุน มีเพียงคันธนูเท่านั้นที่หมุนรอบกลุ่มแกนม้วนสาย การออกแบบนี้ให้ความเร็วสูงมากและเป็นเรื่องปกติสำหรับสายโทรศัพท์ ตัวนำสายเคเบิลข้อมูล และสายตีเกลียวละเอียด
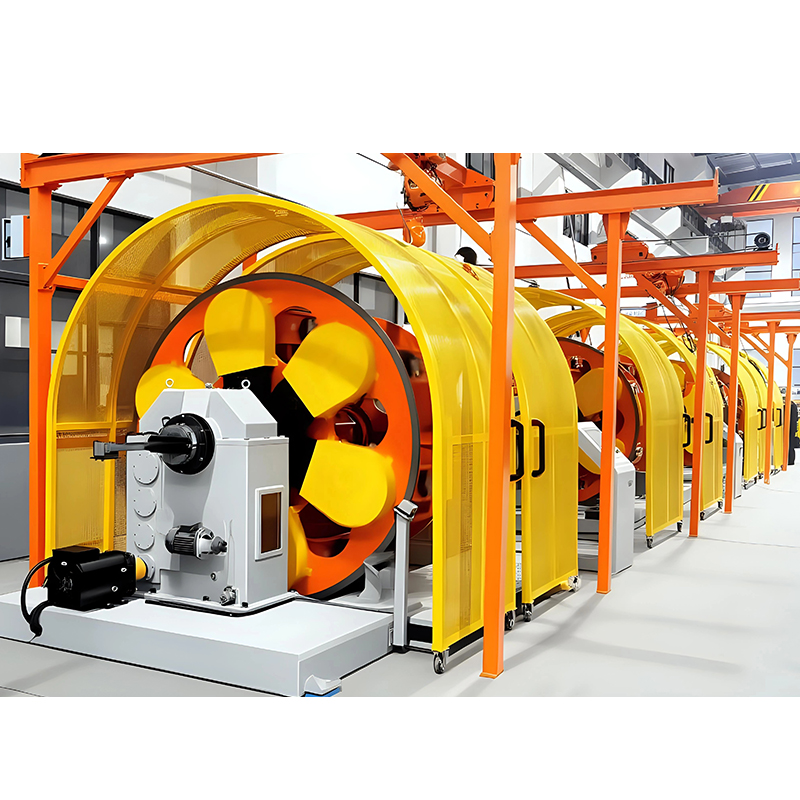
- เครื่องพันเกลียวแบบกรง (ดาวเคราะห์) : แกนม้วนนั้นหมุนรอบแกนกลาง วิธีนี้ควบคุมรูปทรงของเกลียวได้แม่นยำยิ่งขึ้น และโดยทั่วไปจะใช้กับตัวนำขนาดใหญ่ สายไฟ และโครงสร้างแบบวางเชือก
- เครื่องบิดสองครั้งและบิดสามเท่า : ลวดจะผ่านชิ้นส่วนที่หมุนได้สองครั้งหรือสามครั้งต่อการปฏิวัติเมื่อจำเป็นสำหรับการบิดคู่หรือโครงสร้างที่มีขนาดกะทัดรัดมาก
ไม่มีเครื่องจักรเครื่องเดียวที่ทำทุกอย่างได้ดี คำตอบที่ถูกต้องจะขึ้นอยู่กับหน้าตัดของตัวนำ ปริมาณการผลิต และกระบวนการขั้นปลายจำเป็นต้องมีทิศทางการวางหรือระยะพิตช์เกลียวที่เจาะจงหรือไม่
ประเภทของเครื่องพันลวดทองแดง
การเลือกประเภทเครื่องจักรคือการตัดสินใจที่สำคัญที่สุดประการเดียวในกระบวนการจัดซื้อ แต่ละประเภทได้รับการปรับให้เหมาะสมกับขนาดตัวนำและสถานการณ์การผลิตที่เฉพาะเจาะจง
เครื่องพันเกลียวคู่
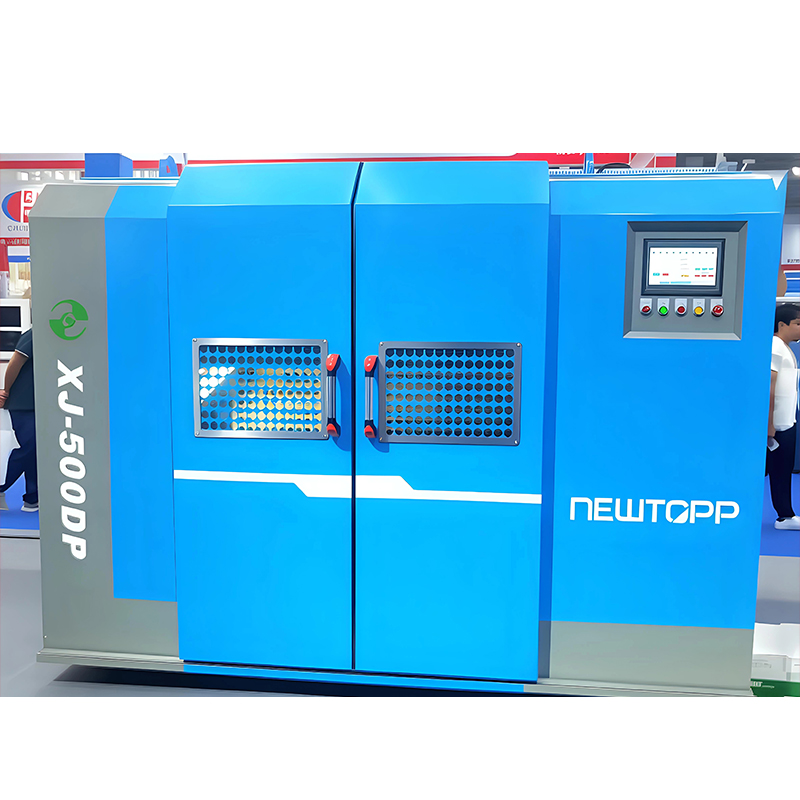
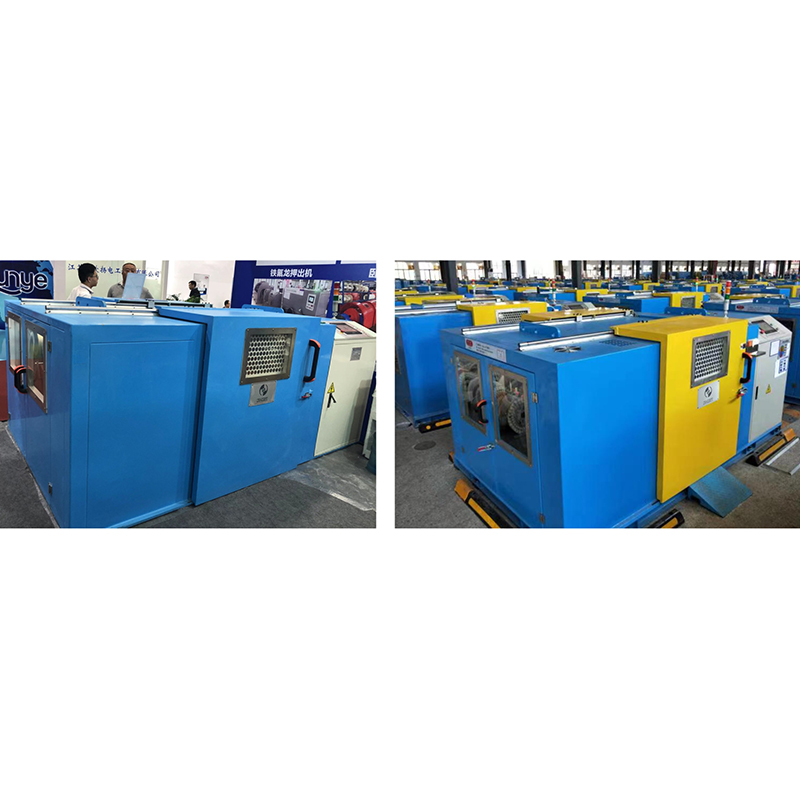
เครื่องพันเกลียวแบบ double-bow ใช้คันชักหมุนสองตัวที่ติดตั้งอยู่บนโรเตอร์ตัวเดียวกัน ซึ่งจะทำให้เกิดการบิดสองครั้งต่อการหมุนของโรเตอร์ สำหรับการมัดลวดทองแดงและการผลิตตีเกลียวละเอียด จะให้ผลผลิตต่อหน่วยพื้นที่สูงกว่าการออกแบบแบบบิดครั้งเดียว เครื่องพันเกลียวคู่รุ่น 1250 เป็นขนาดทั่วไปสำหรับการมัดลวดทองแดงด้วยความเร็วปานกลางในช่วงลวดเดี่ยวขนาด 0.15–0.80 มม.
ใช้เครื่องนี้เมื่อคุณต้องการประสิทธิภาพสูง หน้าตัดของตัวนำไฟฟ้าขนาดเล็ก และความจุสปูลสูง นอกจากนี้ยังมีประโยชน์สำหรับการผลิตตัวนำแบบยืดหยุ่นสำหรับสายเคเบิลหุ่นยนต์ สายเคเบิลต่อพ่วง และสายไฟรถยนต์ เนื่องจากกระบวนการพันเกลียวไม่ทำให้สายไฟแต่ละเส้นพับหรือหักงอ
เครื่องพันเกลียวชนิดดาวเคราะห์ (กรง)
เครื่องพันเกลียวแบบดาวเคราะห์จะบรรทุกแกนลวดภายในกรงหมุน แกนม้วนจะหมุนรอบแกนตัวนำในขณะที่กรงหมุน ทำให้ได้ความยาวเลย์ที่สม่ำเสมอและควบคุมได้ การออกแบบนี้เหมาะสำหรับตัวนำหน้าตัดขนาดใหญ่และสำหรับสายไฟแรงดันต่ำ ซึ่งรูปทรงของเกลียวมีอิทธิพลโดยตรงต่อเส้นผ่านศูนย์กลางของสายเคเบิลและความต้านทานไฟฟ้า
เป็นตัวเลือกที่เหมาะสมเมื่อตัวนำมีลักษณะกลม มีทิศทางการวางที่แน่นอน และมีไว้สำหรับการใช้งานแรงดันไฟฟ้าปานกลางหรือสูง หรือเมื่อคุณผลิตตัวนำที่มีขนาดเกิน 10 มม. เป็นประจำ 2 .
เครื่องพันเกลียวเดี่ยวแบบคานยื่น
เครื่องพันเกลียวเดี่ยวแบบคานยื่นเป็นเครื่องประเภทโบว์ซึ่งมีโรเตอร์รองรับอยู่ด้านเดียว ทำให้การร้อยด้ายและเปลี่ยนแกนม้วนเร็วขึ้น ใช้สำหรับการบิดสายแกนกลาง คู่ และสายเคเบิลที่มีฉนวนซึ่งการบิดเดี่ยวต่อรอบก็เพียงพอแล้ว
ข้อได้เปรียบของมันคือความเรียบง่าย เข้าถึงได้ง่าย และค่าบำรุงรักษาที่ต่ำกว่า สำหรับโรงปฏิบัติงานเคเบิลขนาดเล็ก เครื่องตีเกลียวเดี่ยวแบบคานยื่นมักเป็นการลงทุนครั้งแรกเนื่องจากสามารถทำงานได้ทั้งลวดทองแดงเปลือยและลวดแกนหุ้มฉนวน
เครื่องพันคู่แบบ Backtwist
เครื่องพันเกลียวคู่แบบแนวนอนหรือแนวตั้งใช้สำหรับบิดตัวนำฉนวนสองตัวเข้าด้วยกันเพื่อสร้างเป็นคู่ ฟังก์ชันบิดกลับป้องกันการยืดตัวและรักษาความสมมาตรทางไฟฟ้าของทั้งคู่ นี่เป็นสิ่งสำคัญสำหรับสายเคเบิลสื่อสารข้อมูล สายเคเบิลเครื่องมือวัด และโครงสร้างบิดคู่อื่นๆ ที่ต้องเป็นไปตามข้อกำหนดด้านประสิทธิภาพทางไฟฟ้าสูง
เครื่องพันเกลียวสามชั้น
เครื่องตีเกลียวสามเกลียวสามารถบิดได้สามครั้งต่อการหมุนของโรเตอร์ โดยการหมุนคันธนูสามครั้งสำหรับสายไฟแต่ละกลุ่ม มันเพิ่มความเร็วในการผลิตสำหรับการใช้งานบิดคู่ขนาดเล็ก มักใช้ในสายการผลิตสายเคเบิลข้อมูลเมื่อมีความต้องการสูงและจำนวนการบิดต่อเมตรสูง
ข้อมูลจำเพาะทางเทคนิคหลักเพื่อเปรียบเทียบ
เอกสารข้อมูลจำเพาะของเครื่องตีเกลียวลวดทองแดงไม่ได้เป็นเพียงรายการข้อมูลเสริมเท่านั้น เป็นพื้นฐานในการคำนวณว่าเครื่องจักรสามารถตอบสนองแผนการผลิตที่ต้องการได้หรือไม่
| ข้อมูลจำเพาะ | มันกำหนดอะไร. | สิ่งที่ต้องมองหา |
|---|---|---|
| จำนวนแกนม้วน | จำนวนสายไฟแต่ละเส้นสูงสุดที่สามารถพันเกลียวได้ในการผ่านครั้งเดียว | จับคู่กับโครงสร้างตัวนำที่คุณต้องการ เช่น สายไฟ 7, 19, 37 หรือ 61 เส้น |
| ความเร็วบิดสูงสุด | ผลผลิตการผลิตต่อกะ | วัดเป็นรอบต่อนาที ความเร็วที่สูงขึ้นอาจไม่เป็นประโยชน์เสมอไปหากการควบคุมความตึงของสายไฟไม่ดี |
| ขนาดสปูล | ระยะเวลาการทำงานต่อแกนหมุน ความถี่ในการเปลี่ยน | แกนม้วนใหญ่ช่วยลดเวลาหยุดทำงาน แต่ต้องใช้พื้นที่มากขึ้นและอุปกรณ์ขนย้ายที่หนักกว่า |
| ช่วงความยาวเลย์ | ความยืดหยุ่นและสมรรถนะทางไฟฟ้าของตัวนำสำเร็จรูป | ตรวจสอบความยาวชั้นขั้นต่ำและสูงสุด และเปรียบเทียบกับมาตรฐานสายเคเบิลที่คุณผลิต |
| ช่วงเส้นผ่านศูนย์กลางลวด | ช่วงของตัวนำที่เครื่องสามารถประมวลผลได้ | ตรงกับทั้งผลิตภัณฑ์ปัจจุบันของคุณและการพัฒนาผลิตภัณฑ์ในอนาคต |
| ระบบควบคุมแรงดึง | คุณภาพการพันเกลียวและอัตราการแตกหัก | แขนนักเต้นที่มีการควบคุมการป้อนกลับจะดีกว่าเมื่อใช้ลวดทองแดงเนื้อละเอียด |
| ระบบเบรก | การหยุดฉุกเฉินและความปลอดภัย | ตรวจสอบให้แน่ใจว่าเบรกแบบนิวแมติกหรือแบบแม่เหล็กไฟฟ้าเป็นมาตรฐาน |
เครื่องพันเกลียวช่วยเพิ่มประสิทธิภาพการผลิตได้อย่างไร
ประสิทธิภาพที่เพิ่มขึ้นของเครื่องตีเกลียวลวดทองแดงไม่ได้ขึ้นอยู่กับความเร็วเท่านั้น มาจากการลดการสูญเสียวัสดุ การควบคุมคุณภาพของตัวนำ และลดความต้องการแรงงานต่อสายเคเบิลหนึ่งกิโลเมตร
ความเร็วในการผลิตที่สูงขึ้น
เครื่องตีเกลียวที่เข้ากันได้ดีสามารถเพิ่มผลผลิตต่อชั่วโมงได้สองถึงห้าเท่าเมื่อเปรียบเทียบกับเครื่องตีเกลียวเดี่ยวที่ล้าสมัย สำหรับเครื่องพันเกลียวแบบ double-bow 1250 ความเร็วในการบิดจะอยู่ระหว่าง 600 ถึง 1,400 บิดต่อนาที ขึ้นอยู่กับเส้นผ่านศูนย์กลางของเส้นลวดและโครงสร้าง ความเร็วนี้แปลโดยตรงเป็นกิโลเมตรที่เสร็จสิ้นมากขึ้นต่อวัน
คุณภาพตัวนำที่ดีขึ้น
หากสายไฟแต่ละเส้นไม่ได้รับแรงตึงสม่ำเสมอระหว่างการพันเกลียว ตัวนำจะมีความแปรผันของความต้านทานสูงและมีเส้นผ่านศูนย์กลางภายนอกไม่สม่ำเสมอ ส่งผลให้สายเคเบิลถูกปฏิเสธที่ระยะฉนวน เครื่องตีเกลียวที่ทันสมัยพร้อมระบบควบคุมความตึงแยกสำหรับแกนม้วนแต่ละอันสามารถลดเศษได้ โดยเฉพาะอย่างยิ่งเมื่อประมวลผลลวดทองแดงเนื้อละเอียดในช่วง 0.10–0.30 มม.
ต้นทุนแรงงานที่ต่ำกว่า
เครื่องตีเกลียวที่มีระบบควบคุมแรงตึงในตัว แผงควบคุมแบบรวมศูนย์ และการโหลดแกนม้วนโหลดอย่างรวดเร็วช่วยลดจำนวนผู้ปฏิบัติงาน ผู้ปฏิบัติงานสองคนสามารถควบคุมเครื่องจักรได้หลายเครื่องหากกำหนดค่าสายการผลิตไว้อย่างดี
ความยาวเลย์สม่ำเสมอ
ความยาวชั้นคือระยะห่างตามแนวแกนสายเคเบิลที่จำเป็นสำหรับการบิดเกลียวที่สมบูรณ์หนึ่งครั้ง เมื่อความยาวของชั้นสั้น สายเคเบิลจะมีความยืดหยุ่นมากขึ้นแต่ความต้านทานจะเพิ่มขึ้นเล็กน้อย เมื่อวางยาว สายเคเบิลจะแข็งขึ้น เครื่องตีเกลียวลวดทองแดงที่มีกระปุกเกียร์หรือระบบควบคุมเซอร์โวที่แม่นยำจะรักษาความยาวเลย์ให้คงที่ และความสม่ำเสมอนั้นคือสิ่งที่สร้างหรือทำให้คุณภาพของสายเคเบิลเสียหาย
คุณสมบัติหลักที่ควรมองหาก่อนซื้อ
ก่อนที่จะเปรียบเทียบใบเสนอราคาจากซัพพลายเออร์ คุณควรกำหนดรายการคุณสมบัติบังคับสั้นๆ ที่ส่งผลโดยตรงต่อประสิทธิภาพการผลิตของคุณ
การควบคุมความตึงของลูกกลิ้งนักเต้น
ระบบลูกกลิ้งนักเต้นจะดูดซับความแตกต่างชั่วขณะระหว่างลวดป้อนและความเร็วการขึ้น มันช่วยรักษาความตึงของลวดให้คงที่แม้ในระหว่างการเร่งความเร็วและลดความเร็ว เครื่องจักรที่ไม่มีระบบควบคุมลูกกลิ้งแดนเซอร์มีแนวโน้มที่จะแตกหักและเส้นผ่านศูนย์กลางเปลี่ยนแปลงได้ง่ายกว่า
เบรกแบบนิวแมติกหรือแบบแม่เหล็กไฟฟ้า
ในกรณีที่มีการหยุดฉุกเฉิน ทุกส่วนที่หมุนจะต้องหยุดอย่างรวดเร็วและพร้อมกัน เบรกแบบนิวแมติกให้การตอบสนองที่รวดเร็วและปรับได้ง่ายขึ้น เบรกแม่เหล็กไฟฟ้านั้นง่ายกว่าแต่อาจสร้างความร้อนในระหว่างรอบการเบรกที่ยาวนาน
สปูลกำลังโหลดและขนถ่าย
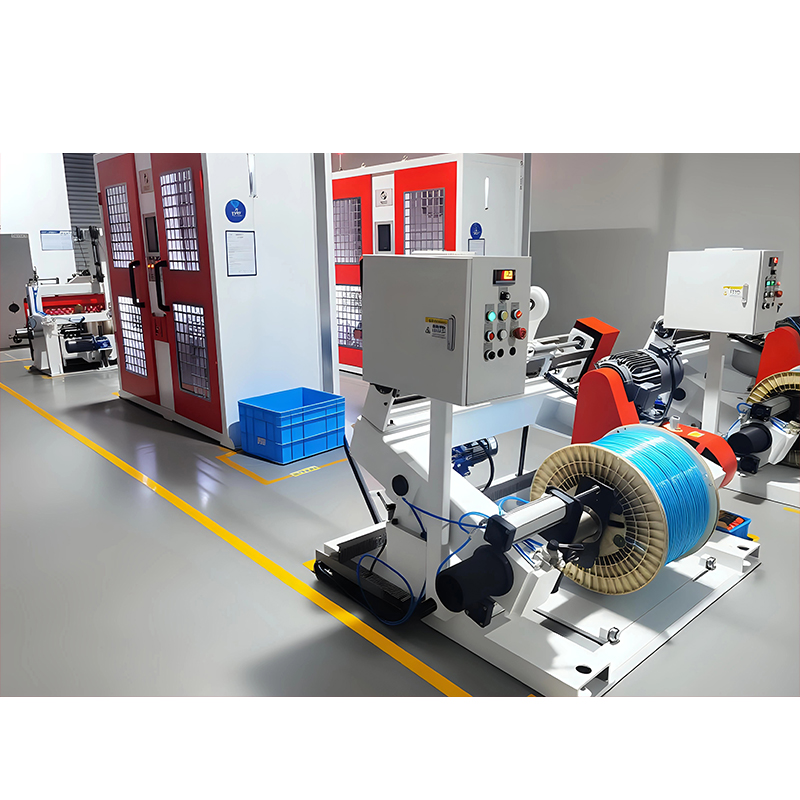
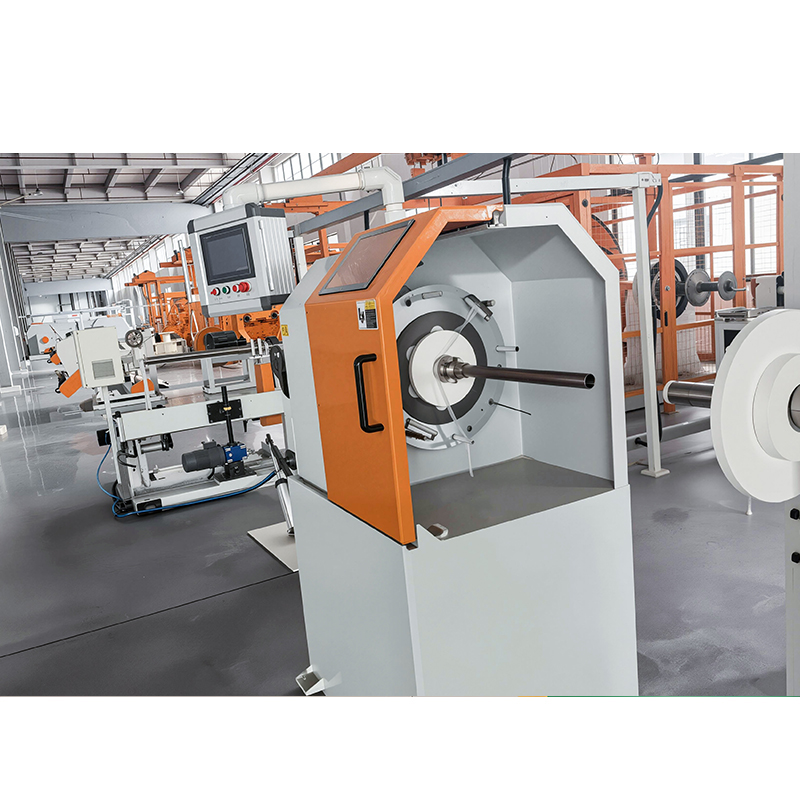
เวลาที่ต้องใช้ในการเปลี่ยนแกนม้วนทั้งหมดถือเป็นส่วนสำคัญของต้นทุนการผลิตทั้งหมด เครื่องจักรบางรุ่นมีระบบโหลดแบบแมนนวล ส่วนบางรุ่นมีแขนยกแบบไฮดรอลิกหรือนิวแมติก คำนวณจำนวนแกนหมุนที่คุณคาดหวังต่อกะ และพื้นที่ว่างสำหรับอุปกรณ์ยก
ตัวนับดิจิตอลและการอ่านข้อมูลความยาวเลย์
เครื่องนับดิจิตอลสำหรับการบิด เมตร และความยาวเลย์เป็นมากกว่าความสะดวกสบาย ช่วยให้คุณสามารถบันทึกประสิทธิภาพของแต่ละชุดและสร้างพารามิเตอร์เดิมซ้ำในครั้งถัดไปที่คุณใช้งานผลิตภัณฑ์เดียวกัน สำหรับการตรวจสอบย้อนกลับการผลิต นี่เป็นสิ่งสำคัญ
การเปรียบเทียบกลไกการบิด
กลไกการบิดจะกำหนดความเร็วสูงสุด กลุ่มผลิตภัณฑ์ และระดับคุณภาพที่คุณสามารถทำได้ ตารางด้านล่างสรุปการเปรียบเทียบประเภทหลักๆ
| คุณสมบัติ | ประเภทโบว์ | กรง / ดาวเคราะห์ | เครื่องคู่บิดกลับ |
|---|---|---|---|
| สินค้าทั่วไป | ตัวนำมัดรวม สายไฟอ่อน เกลียวละเอียด | ตัวนำตีเกลียวกลม, สายไฟ | คู่บิดเกลียวสำหรับสายเคเบิลข้อมูลหรืออุปกรณ์ |
| ความเร็ว | สูง | ปานกลาง | ปานกลาง to high |
| ความแม่นยำของความยาวเลย์ | ดี | ดีมาก | ยอดเยี่ยมสำหรับความสม่ำเสมอของการบิดคู่ |
| การควบคุมความตึงของลวด | นักเต้นเดี่ยวหรือเบรกแม่เหล็ก | สปูลเบรกส่วนบุคคล | การควบคุมแรงตึงส่วนบุคคล |
| การลงทุนเริ่มแรก | ล่าง | สูงer | ปานกลาง |
| กรณีการใช้งานที่ดีที่สุด | สูง volume, small conductors | ปานกลาง to large conductors, rigid quality requirements | สายดาต้า, สาย LAN, สายบัส |
ปัญหาทั่วไปในการพันเกลียวทองแดงและวิธีแก้ปัญหา
ปัญหาการปฏิบัติงานส่วนใหญ่ในโรงปฏิบัติงานการตีเกลียวมีสาเหตุมาจากความตึงของสายไฟ การจัดตำแหน่งที่จ่ายออก และคุณภาพของแกนม้วนสาย หากเครื่องของคุณทำงานได้ดีแต่ตัวนำยังคงไม่ผ่านการทดสอบความต้านทาน ให้ตรวจสอบจุดเหล่านี้ก่อน
ลวดขาดระหว่างการพันเกลียว
หากสายไฟแต่ละเส้นขาดบ่อยเกินไป ให้ลดความเร็วในการดึงขึ้น และตรวจสอบหน้าแปลนแกนม้วนจ่าย ขอบที่หยาบบนหน้าแปลนอาจทำให้ลวดทองแดงเสียหายได้ ใช้ไกด์พอร์ซเลนหรือเซรามิกตรงบริเวณผลตอบแทน
ความผันผวนของเส้นผ่านศูนย์กลางของตัวนำสำเร็จรูป
ตรวจสอบล้อกว้านและความตึงในการดึงขึ้น ความแปรผันเล็กน้อยของความเร็วของสายทำให้เกิดความแปรผันในเส้นผ่านศูนย์กลางตัวนำโดยรวม เครื่องจักรต้องการแรงตึงในการป้อนที่มั่นคงเพื่อรักษาเส้นผ่านศูนย์กลางภายนอกให้สม่ำเสมอ
บิดเกินหรือบิดเบี้ยวน้อยเกินไป
หากความยาวของชั้นเคลือบสั้นกว่าที่กำหนด ตัวนำจะแข็งและเปราะ และการจัดการระหว่างการอัดขึ้นรูปจะทำได้ยาก หากความยาวของชั้นยาวเกินกว่าที่กำหนด ตัวนำจะไม่ผ่านการทดสอบความยืดหยุ่น ตรวจสอบความยาวชั้นจริงเสมอโดยการวัดที่จุดเริ่มต้นของแกนม้วนแต่ละอัน
เรขาคณิตการลากสายที่ไม่เป็นระเบียบ
สายไฟแต่ละเส้นควรวางโดยไม่มีช่องว่างหรือกากบาท โดยกำหนดให้สายไฟทั้งหมดต้องบรรจบกันที่มุมเดียวกันทุกประการ ตรวจสอบว่าอุปกรณ์พรีบิดหรือตำแหน่งแม่พิมพ์มีการเปลี่ยนแปลงหรือไม่
รอยขีดข่วนบนพื้นผิวทองแดง
การสัมผัสกับขอบคมที่ลูกกลิ้งนำทางเป็นสาเหตุปกติ เปลี่ยนลูกกลิ้งเหล็กด้วยลูกกลิ้งนำเซรามิกเมื่อใช้ทองแดงเปลือยสำหรับตัวนำสายเคเบิลข้อมูล
การพิจารณาผลตอบแทนจากการลงทุน
ในการตัดสินใจว่าจะซื้อเครื่องตีเกลียวลวดทองแดงใหม่หรือไม่ ให้เปรียบเทียบต้นทุนรายปีของกระบวนการเก่ากับต้นทุนเครื่องจักรใหม่ รวมถึงค่าเครื่องมือ การติดตั้ง และการฝึกอบรมผู้ปฏิบัติงาน การคำนวณต้องรวมอัตราเศษซากและการทำงานซ้ำที่เกี่ยวข้องกับคุณภาพ ไม่ใช่เฉพาะความเร็วของเครื่องจักรเท่านั้น
หากการผลิตปัจจุบันของคุณคือ 2,000 กม. ของตัวนำตีเกลียวต่อปีด้วยอัตราเศษซาก 4% และเครื่องจักรใหม่สามารถลดเศษนั้นลงเหลือ 1.5% ในขณะที่เพิ่มความเร็วได้ 80% โดยปกติระยะเวลาคืนทุนจะอยู่ระหว่าง 18 ถึง 30 เดือน ขึ้นอยู่กับราคาทองแดง ค่าแรงในภูมิภาคของคุณ และมูลค่าเพิ่มจากผลิตภัณฑ์ของคุณ
| ปัจจัย | เครื่องที่มีอยู่ | เครื่องจักรดับเบิลโบว์ใหม่ |
|---|---|---|
| ความเร็วบิด (ต่อนาที) | 300 | 650 |
| ชั่วโมงการทำงานที่มีประสิทธิภาพต่อวัน | 18 | 20 |
| อัตราเศษซาก | 4.5% | 1.5% |
| จำเป็นต้องมีผู้ประกอบการ | 2 เครื่องต่อเครื่อง | 1 เครื่องต่อเครื่อง |
| ชั่วโมงการบำรุงรักษาต่อเดือน | 18 | 8 |
| ผลผลิตเพิ่มขึ้นโดยประมาณ | 110% | |
วิธีการเลือกผู้ผลิตเครื่องพันลวดทองแดงที่เชื่อถือได้
ตัวเครื่องเป็นเพียงส่วนหนึ่งในการตัดสินใจซื้อ ความสามารถในการผลิต การควบคุมคุณภาพ และการสนับสนุนหลังการขายเป็นตัวกำหนดต้นทุนการดำเนินงานในระยะยาว ผู้ผลิตที่เชื่อถือได้ควรแสดงให้เห็นถึงคุณสมบัติหลายประการ
ความสามารถในการตัดเฉือนทางกล
ผู้ผลิตที่มีเครื่องแมชชีนนิ่งเซ็นเตอร์ที่มีความเที่ยงตรงสูงเป็นของตัวเองจะเหมาะกว่า สามารถควบคุมคุณภาพของโรเตอร์ เพลา และโครงฐานได้ หากฐานเครื่องจักรไม่แข็งพอ การสั่นสะเทือนจะเกิดขึ้นและรูปทรงของเกลียวจะได้รับผลกระทบ ตรวจสอบว่าซัพพลายเออร์มีโรงงานตัดเฉือนของตนเองหรือซื้อส่วนประกอบทั้งหมดจากภายนอก
มีประสบการณ์ด้านอุปกรณ์สายไฟและสายเคเบิล
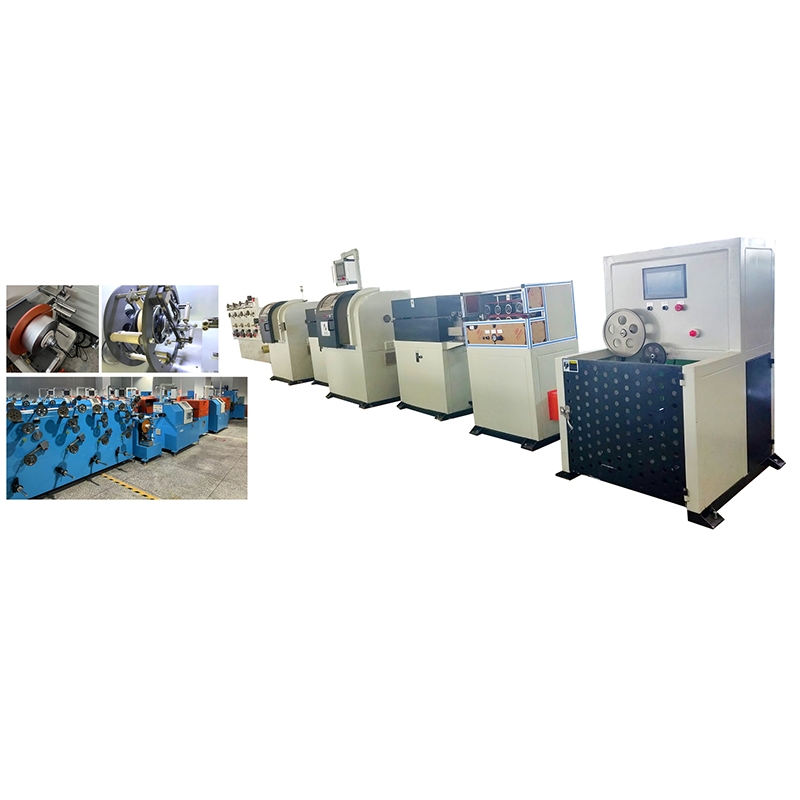
บริษัทที่ผลิตสายการอัดรีดสายเคเบิลและเครื่องเดินสายเคเบิลเป็นเวลาหลายปี มักจะสร้างเครื่องจักรตีเกลียวที่มีความเข้าใจในกระบวนการผลิตสายเคเบิลทั้งหมดดีขึ้น ตัวอย่างเช่น โซลูชันแบบครบวงจรสำหรับการตีเกลียวและการอัดขึ้นรูปจะประสานงานได้ง่ายกว่าเมื่อผู้ผลิตรายหนึ่งจัดการทั้งสองอย่าง
อ้างอิงถึงโปรแกรมการผลิตที่มีอยู่
ขอแคตตาล็อกการผลิตปัจจุบัน ผู้ผลิตที่มีสายผลิตภัณฑ์กว้างขวางมีแนวโน้มที่จะมีแผนกวิศวกรรมที่สมบูรณ์มากกว่า นอกจากนี้ หากพวกเขาสามารถนำเสนอสายการผลิตที่สมบูรณ์รวมถึงส่วนการอัดขึ้นรูป อินเทอร์เฟซระหว่างการพันเกลียวและฉนวนดาวน์สตรีมก็จะจัดการได้ง่ายขึ้น
คำถามที่พบบ่อย
อะไรคือความแตกต่างระหว่างเครื่องพันเกลียวและเครื่องพัน?
เครื่องพันสายไฟจะวางสายไฟไว้รอบๆ ศูนย์กลางโดยควบคุมความยาวการวางได้ เครื่องพันเกลียวจะพันสายไฟเข้าด้วยกันโดยไม่มีการควบคุมทางเรขาคณิตในระดับเดียวกัน การมัดรวมทำได้เร็วกว่า แต่ผลลัพธ์ไม่เหมาะกับตัวนำทรงกลมคุณภาพสูง
เครื่องตีเกลียวลวดทองแดงสามารถจับสายไฟได้กี่เส้น?
ขึ้นอยู่กับรุ่นของเครื่อง การกำหนดค่ามาตรฐานรองรับสาย 7, 12, 19, 24, 37 หรือ 61 เส้นในการผ่านครั้งเดียว สำหรับการก่อสร้างแบบวางเชือก คุณสามารถผูกกลุ่มย่อยหลายกลุ่มก่อนแล้วจึงปิดกลุ่มเหล่านั้นในการดำเนินการครั้งที่สอง
เครื่องจักรเดียวกันสามารถผลิตลวดทองแดงและลวดแกนหุ้มฉนวนได้หรือไม่?
ใช่. เครื่องบิดสองชั้นแบบโบว์ใช้ทั้งลวดทองแดงเปลือยและลวดแกนหุ้มฉนวน ตราบใดที่เส้นผ่านศูนย์กลางของสายไฟและขนาดแกนม้วนอยู่ภายในข้อกำหนดเฉพาะของเครื่อง สำหรับตัวนำสายไฟขนาดใหญ่ที่มีความแข็ง เครื่องแบบกรงจะดีกว่า
บิดตัวเดียวหรือบิดตัวไหนดีกว่ากัน?
โดยทั่วไปการบิดสองครั้งจะเร็วกว่าสำหรับเส้นผ่านศูนย์กลางและความยาวของชั้นเท่ากัน เครื่องบิดสองครั้งทำให้เกิดการบิดสองครั้งต่อการหมุนของโรเตอร์ ดังนั้นจึงเหมาะสำหรับตัวนำขนาดเล็กและขนาดกลางที่เอาต์พุตมีความสำคัญ การบิดเดี่ยวใช้สำหรับตัวนำขนาดใหญ่ซึ่งการดัดงอของเส้นลวดอาจกระตุ้นให้เกิดความเสียหายที่พื้นผิว
ความเร็วในการผลิตของเครื่องพันเกลียวคู่รุ่น 1250 เป็นเท่าใด?
ความเร็วในการบิดสามารถอยู่ในช่วง 800 ถึง 1,400 บิดต่อนาทีสำหรับลวดทองแดงเนื้อละเอียด ผลผลิตจริงเป็นเมตรต่อนาทีขึ้นอยู่กับความยาวของชั้น ความยาวเลย์สั้นจะช่วยลดความเร็วเชิงเส้น
บทสรุป
การเลือกเครื่องตีเกลียวลวดทองแดงที่เหมาะสมหมายถึงการกำหนดช่วงตัวนำที่คุณจะผลิต ความทนทานต่อความยาวของชั้นตามความต้องการมาตรฐานของสายเคเบิล และคุณภาพการควบคุมแรงดึงที่ลวดทองแดงของคุณสมควรได้รับ จับคู่ประเภทเครื่องจักรกับผลิตภัณฑ์ ตรวจสอบวิธีที่เครื่องจักรจัดการกับลวดขาดและการเปลี่ยนแกนม้วน และคำนวณการคืนสินค้าตามการลดเศษและความเร็ว เครื่องพันเกลียวแบบ double-bow เหมาะกับโรงงานตัวนำขนาดเล็กและขนาดกลางที่มีปริมาณมากส่วนใหญ่ ในขณะที่ประเภทกรงดาวเคราะห์ยังคงเป็นมาตรฐานสำหรับตัวนำไฟฟ้าขนาดใหญ่ การตัดสินใจที่ถูกต้องไม่ได้เกี่ยวกับการซื้อเครื่องจักรที่ใหญ่ที่สุด แต่เป็นการจับคู่หลักการตีเกลียวเข้ากับการออกแบบตัวนำไฟฟ้าที่คุณต้องการขาย